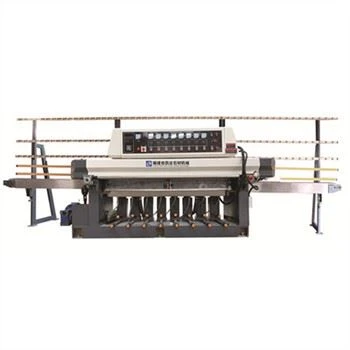
Dalam pemprosesan batu, kualiti penggilap bergantung pada lebih daripada alat yang melelas dan parameter penggilap. Kestabilan mesin juga merupakan faktor penting. Getaran yang berlebihan semasa operasi boleh menjejaskan kemasan permukaan, menyebabkan pengilat tidak sekata, mempercepatkan haus komponen dan meningkatkan kos penyelenggaraan.
Sama ada anda memproses papak marmar, permukaan granit atau batu semula jadi yang lain, memahami getaran mesin boleh membantu anda mengenal pasti masalah yang berpotensi dan mengekalkan kualiti pengeluaran yang konsisten.
Dalam artikel ini, kami akan menerangkan punca utama getaran dalam mesin penggilap batu, bagaimana getaran mempengaruhi proses penggilapan, dan perkara yang boleh dilakukan oleh pengendali untuk mengurangkan getaran yang tidak perlu.
1. Apakah Getaran Mesin dalam Peralatan Menggilap Batu?
Getaran mesin merujuk kepada pergerakan ayunan berulang komponen mesin semasa operasi. Dalam peralatan penggilap batu, getaran mungkin berlaku pada kepala penggilap, pemasangan gelendong, sistem penghantaran, meja kerja, bingkai mesin atau komponen bergerak lain.
Tahap getaran mekanikal tertentu tidak dapat dielakkan semasa operasi industri. Walau bagaimanapun, getaran yang berlebihan atau tidak normal mungkin menunjukkan ketidakseimbangan, komponen haus, sambungan longgar, masalah pemasangan atau keadaan pengendalian yang tidak sesuai.
Untuk aplikasi penggilap batu, getaran yang berlebihan boleh membawa kepada beberapa masalah:
- Sentuhan tidak rata antara alat pelelas dan permukaan batu.
- Hasil penggilapan yang tidak konsisten merentasi bahan kerja.
- Kelihatan tanda pengilat atau kecacatan permukaan.
- Kehausan galas, tali pinggang dan komponen mekanikal lain yang dipercepatkan.
- Peningkatan hingar dan mengurangkan kestabilan operasi.
- Penyelenggaraan yang lebih kerap dan gangguan pengeluaran yang tidak dijangka.
Atas sebab ini, mengawal getaran yang tidak normal adalah bahagian penting dalam mengekalkan proses penggilap batu yang stabil.
2. Faktor Utama Yang Mempengaruhi Getaran dalam Mesin Penggilap Batu
2.1 Struktur Mesin dan Ketegaran Rangka
Rangka mesin menyediakan sokongan untuk kepala penggilap, motor, komponen penghantaran dan meja kerja. Ketegaran strukturnya memainkan peranan penting dalam mengekalkan kestabilan semasa operasi.
Jika bingkai tidak cukup tegar, dipasang dengan buruk atau terjejas oleh sambungan yang longgar, getaran mungkin menjadi lebih ketara, terutamanya di bawah beban operasi yang lebih tinggi.
Untuk peralatan penggilap batu industri, struktur rangka hendaklah direka bentuk mengikut dimensi kerja mesin, bilangan kepala penggilap, dan keadaan pengeluaran yang dimaksudkan.
2.2 Keadaan Kepala dan Spindle Menggilap
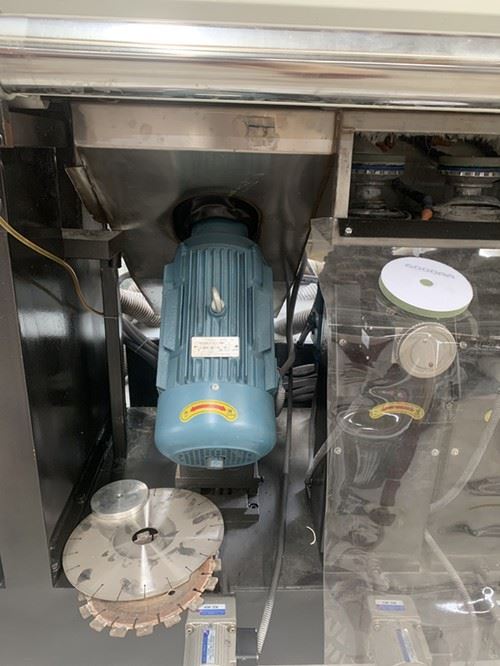
Kepala penggilap dan pemasangan gelendong adalah sumber getaran yang penting. Kerana komponen ini berputar semasa operasi, masalah seperti ketidakseimbangan, kehausan galas, pemasangan yang salah atau komponen yang rosak boleh menyebabkan getaran yang tidak normal.
Operator harus memberi perhatian kepada:
- Bunyi yang tidak normal dari kepala penggilap.
- Pergerakan luar biasa atau gegaran semasa putaran.
- Suhu yang berlebihan di sekeliling gelendong atau pemasangan galas.
- Sambungan longgar atau komponen pelekap yang rosak.
- Kehausan alat penggilap yang tidak sekata.
Jika getaran tidak normal muncul secara tiba-tiba, periksa kepala penggilap dan sistem gelendong sebelum meneruskan pengeluaran.
2.3 Alat Pelelas dan Pad Penggilap
Keadaan alat yang melelas juga menjejaskan kestabilan penggilap. Alat penggilap yang haus, rosak, dipasang tidak sekata atau tidak sesuai boleh menyebabkan sentuhan tidak rata dengan permukaan batu.
Untuk mesin yang menggunakan cakera yang melelas atau pad pengilat, pengendali hendaklah sentiasa memeriksa alatan dan menggantikannya apabila perlu. Selang penggantian bergantung pada jenis pelelas, bahan batu, keadaan kerja dan kehausan sebenar.
Menggunakan alat pelelas yang betul dan memasangnya dengan betul boleh membantu mengekalkan sentuhan yang konsisten semasa menggilap.
2.4 Sistem Penghantaran dan Komponen Bergerak
Tali pinggang, galas, rel pemandu, gear dan komponen penghantaran lain boleh menyumbang kepada getaran mesin jika ia menjadi haus, longgar, tidak sejajar atau tidak dilincirkan dengan betul.
Untuk mesin dengan kepala penggilap bergerak atau meja kerja, pergerakan yang lancar dan stabil adalah penting. Pemeriksaan tetap sistem penghantaran membantu mengenal pasti masalah yang berpotensi sebelum ia menjejaskan pengeluaran.
2.5 Keadaan Pemasangan dan Asas
Pemasangan mesin adalah satu lagi faktor penting. Asas yang tidak rata, perataan yang salah, bolt penambat longgar atau keadaan pemasangan yang tidak sesuai boleh menjejaskan kestabilan peralatan.
Sebelum mengendalikan mesin penggilap batu, pastikan ia telah dipasang mengikut keperluan pengeluar. Periksa tahap mesin dan keadaan asas, terutamanya selepas pengangkutan, penempatan semula atau kerja penyelenggaraan utama.
3. Bagaimana Mesin Penggilap Batu Berbeza Dijejaskan Oleh Getaran
Mesin penggilap yang berbeza mempunyai struktur dan prinsip kerja yang berbeza. Oleh itu, sumber dan kesan getaran boleh berbeza-beza bergantung pada konfigurasi peralatan.
3.1 Mesin Penggilap Papak Batu Automatik
Mesin penggilap papak batu automatikdireka untuk memproses papak batu melalui proses penggilapan berterusan, bergantung pada konfigurasi mesin.
Dalam peralatan penggilap berbilang kepala, keadaan setiap kepala penggilap adalah penting. Haus alatan yang tidak sekata, masalah gelendong, atau pergerakan mekanikal yang tidak stabil boleh menjejaskan konsistensi permukaan yang digilap.
Apabila memeriksa mesin jenis ini, pengendali harus memberi perhatian kepada putaran kepala penggilap, keadaan alat yang melelas, pergerakan penghantaran, dan kestabilan bahan kerja semasa pemprosesan.
3.2 Mesin Penggilap Batu Automatik CNC
Mesin penggilap batu automatik CNCgunakan sistem kawalan untuk menguruskan pergerakan mesin yang diprogramkan dan operasi pemprosesan.
Untuk peralatan jenis ini, getaran mungkin datang daripada komponen berputar, kapak bergerak, sistem penghantaran, atau sentuhan antara alat penggilap dan permukaan batu.
Pemeriksaan tetap komponen mekanikal, sistem pemacu, alat penggilap, dan penjajaran mesin adalah penting untuk mengekalkan operasi yang stabil.
3.3 Mesin Penggilap Batu Berbilang Kepala
Mesin penggilap berbilang kepala menggunakan beberapa kepala penggilap untuk memproses permukaan batu. Kecekapan pengeluarannya bergantung pada penyelarasan struktur mekanikal mesin, kepala penggilap, dan pergerakan bahan kerja.
Jika satu kepala pengilat mempunyai alat yang tidak seimbang, galas yang haus atau komponen yang rosak, ia boleh menghasilkan getaran yang tidak normal yang menjejaskan hasil pemprosesan setempat.
Operator harus memeriksa setiap kepala penggilap secara individu dan bukannya mengandaikan bahawa getaran datang dari keseluruhan mesin.
3.4 Mesin Penggilap Tepi
Mesin pengilat tepi batu menggunakan alat pelelas berputar untuk memproses tepi bahan kerja batu. Getaran boleh menjejaskan sentuhan antara alat pelelas dan bahan kerja, mengakibatkan kemasan tepi tidak sekata.
Apabila memeriksa mesin penggilap tepi, perhatikan pemasangan alat, keadaan gelendong, kedudukan bahan kerja, dan kestabilan mekanisme penyusuan.
4. Bagaimanakah Getaran Berlebihan Mempengaruhi Kualiti Penggilapan?
Getaran yang berlebihan boleh mempengaruhi kedua-dua penampilan batu siap dan keadaan jangka panjang mesin.
4.1 Kemasan Permukaan Tidak Sekata
Jika kepala pengilat tidak mengekalkan sentuhan yang stabil dengan permukaan batu, tindakan melelas mungkin menjadi tidak konsisten. Ini boleh mengakibatkan pengilat yang tidak rata atau tanda permukaan yang kelihatan.
4.2 Kilauan Tidak Konsisten
Sentuhan alat yang tidak konsisten, haus kasar, dan keadaan operasi yang tidak stabil boleh menjejaskan keseragaman kemasan yang digilap. Jika proses penggilapan tidak dikawal dengan betul, kawasan papak yang berbeza mungkin menunjukkan rupa permukaan yang berbeza.
4.3 Peningkatan Haus Mekanikal
Getaran yang tidak normal meletakkan beban dinamik tambahan pada komponen mesin. Dari masa ke masa, ini boleh mempercepatkan haus pada galas, tali pinggang, pengikat, komponen penghantaran dan bahagian mekanikal lain.
4.4 Kos Penyelenggaraan yang Lebih Tinggi
Apabila masalah berkaitan getaran tidak dikenal pasti lebih awal, isu mekanikal kecil mungkin berkembang menjadi kegagalan yang lebih serius. Pemeriksaan kerap boleh membantu mengurangkan masa henti yang tidak dijangka dan kos pembaikan yang tidak perlu.
5. Cara Mengurangkan Getaran Berlebihan dalam Mesin Penggilap Batu
Apabila getaran yang tidak normal berlaku, pengendali harus mengenal pasti sumbernya terlebih dahulu daripada menukar kelajuan pemprosesan dengan segera atau mengenakan tekanan tambahan.
5.1 Periksa Pengikat dan Sambungan Mesin
Periksa bolt pelekap, sambungan mesin, pemasangan kepala penggilap dan pengikat lain yang boleh diakses. Sambungan yang longgar boleh menyebabkan pergerakan tidak normal semasa operasi.
Sebarang pengetatan atau pelarasan hendaklah mengikut arahan pengilang dan dijalankan dengan mesin diasingkan dengan selamat.
5.2 Periksa Alat Penggilap
Periksa sama ada cakera pelelas atau pad pengilat dipasang dengan betul, haus sekata, dan sesuai untuk bahan yang sedang diproses.
Gantikan alatan yang rosak atau terlalu haus. Jangan teruskan operasi dengan alatan yang menunjukkan tanda-tanda kerosakan atau pergerakan yang tidak normal.
5.3 Periksa Galas dan Komponen Penghantaran
Bunyi, haba atau pergerakan yang luar biasa mungkin menunjukkan masalah dengan galas, tali pinggang, gear atau komponen penghantaran lain.
Periksa komponen ini mengikut jadual penyelenggaraan mesin. Jika galas atau komponen transmisi rosak, aturkan pemeriksaan dan penggantian yang betul.
5.4 Periksa Aras dan Asas Mesin
Jika getaran berlaku selepas pemasangan atau penempatan semula, periksa keadaan meratakan dan asas mesin. Pemasangan yang salah boleh menyebabkan ketidakstabilan semasa operasi.
5.5 Semak Parameter Operasi
Kelajuan menggilap, kadar suapan, pemilihan kasar, dan tekanan pemprosesan hendaklah sesuai untuk bahan batu dan konfigurasi mesin.
Jangan tambah atau kurangkan kelajuan operasi secara rawak untuk menyelesaikan masalah getaran. Mula-mula tentukan sama ada getaran disebabkan oleh haus mekanikal, ketidakseimbangan alat, keadaan pemasangan atau parameter pemprosesan yang tidak sesuai.
5.6 Ikut Jadual Penyelenggaraan Tetap
Penyelenggaraan pencegahan adalah salah satu cara paling berkesan untuk mengekalkan operasi mesin yang stabil.
Bergantung pada model mesin dan keadaan kerja, penyelenggaraan rutin mungkin termasuk:
- Membersihkan mesin dan mengeluarkan habuk atau buburan batu yang terkumpul.
- Memeriksa titik pelinciran dan keadaan pelinciran.
- Memeriksa alatan penggilap dan pemasangan gelendong.
- Memeriksa tali pinggang, galas, dan komponen penghantaran.
- Memeriksa komponen elektrik dan hidraulik jika berkenaan.
- Memeriksa penjajaran dan pergerakan mesin apabila perlu.
Sentiasa ikuti arahan penyelenggaraan yang disediakan oleh pengeluar mesin.
6. Kesilapan Biasa Apabila Menangani Getaran Mesin
Sesetengah masalah berkaitan getaran menjadi lebih teruk kerana pengendali mengabaikan prosedur pemeriksaan dan penyelenggaraan asas.
Berikut adalah beberapa kesilapan biasa yang perlu dielakkan:
- Mengabaikan bunyi yang tidak normal:Bunyi yang luar biasa mungkin merupakan petunjuk awal masalah dengan gelendong, galas atau sistem penghantaran.
- Meneruskan penggunaan alat pelelas yang rosak:Alat yang haus atau tidak dipasang dengan betul boleh menjejaskan kestabilan penggilap.
- Menukar kelajuan operasi tanpa memeriksa mesin:Melaraskan parameter tanpa mengenal pasti punca mungkin tidak menyelesaikan masalah.
- Mengabaikan syarat pemasangan:Asas yang tidak rata atau mata pelekap yang longgar boleh menjejaskan kestabilan mesin.
- Melangkau penyelenggaraan pencegahan:Pemeriksaan kerap membantu mengenal pasti kehausan dan kemungkinan kerosakan sebelum menyebabkan gangguan pengeluaran.
7. Kesimpulan
Getaran mesin adalah faktor penting dalam operasi mengilat batu. Walaupun sesetengah getaran adalah bahagian biasa operasi mekanikal, getaran yang berlebihan atau tidak normal tidak boleh diabaikan.
Ketegaran rangka mesin, keadaan gelendong, pemasangan alat yang melelas, komponen penghantaran, keadaan asas dan parameter operasi semuanya mempengaruhi kestabilan peralatan penggilap batu.
Dengan memilih jentera yang sesuai, menggunakan alat pelelas yang sesuai, dan mengikut prosedur penyelenggaraan biasa, kilang pemprosesan batu boleh mengekalkan hasil penggilap yang lebih konsisten dan mengurangkan haus peralatan yang tidak perlu.
Di Kaida Stone Machinery, kami mengeluarkan peralatan pemprosesan batu untuk aplikasi pengeluaran yang berbeza. Jika anda memilih mesin penggilap atau mengalami masalah operasi dengan peralatan sedia ada anda, anda dialu-alukan untuk menghubungi pasukan kami. Kongsi bahan batu, dimensi bahan kerja, keperluan pemprosesan dan model mesin anda supaya kami dapat memahami aplikasi anda dengan lebih baik.
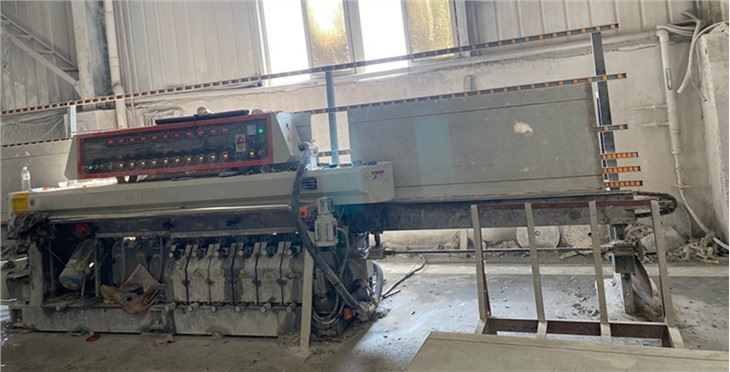
Memilih peralatan yang sesuai dan mengekalkannya dengan betul adalah penting untuk pemprosesan batu yang stabil. Beri perhatian kepada getaran yang tidak normal, kenal pasti masalah lebih awal dan pastikan operasi penggilapan anda berjalan lancar.